Az előregyártott betonelem-gyártás iránt az utóbbi években megnőtt az érdeklődés Magyarországon és a régióban egyaránt. Az építőipar növekvő kapacitásigénye, a munkaerőhiány és a minőségi előírások szigorodása együttesen teszik vonzóbbá a helyszíni öntéssel szemben az üzemi, kontrollált körülmények között gyártott betonelemet. A kérdés sok beruházó számára ma már nem az, hogy érdemes-e előregyártásba fektetni, hanem az, hogy milyen rendszert érdemes választani.
Ez a döntés nem egyszerű, mert az előregyártó sorok széles skálán mozognak: a kisebb, részben kézi rendszerektől az E9-es, teljesen automatizált gyártósorokig minden megtalálható – és mindegyik más kapacitású üzemre, más terméktípusra és más befektetési szintre optimális.
Mi a különbség az E9, a P7 és az S5 rendszer között?
Az Elematic három fő rendszere – E9, P7 és S5 – nem csupán méretben tér el egymástól, hanem az alapvetően eltérő gyártási logikájukban is.
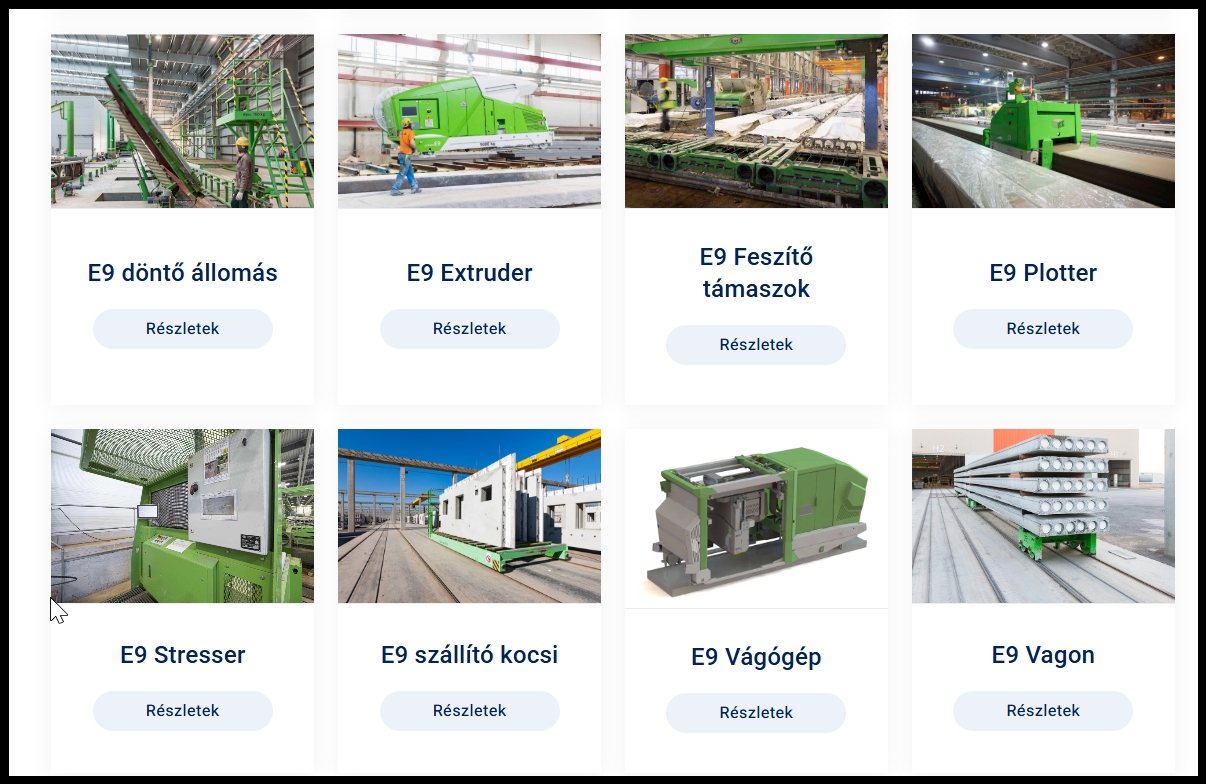
Az E9 a legmagasabb automatizáltsági szintű rendszer, amelyet elsősorban nagy sorozatú, ismétlődő elemgyártásra terveztek. Az automata zsaluzó, a Comcaster öntőgép, a plotter, az érlelőkamra és a vágógép egy összehangolt sor részei, amelyek minimális emberi beavatkozással képesek nagy napi kibocsátásra. Falpanelekhez, előfeszített gerendákhoz és összetett szendvicspanelekhez ebben a rendszerben a legjobb a ciklusidő és a minőség-konzisztencia.
A P7-es rendszer asztalos technológiát alkalmaz: minden elem saját dönthető asztalon készül, ami nagyobb rugalmasságot ad a méretek és kialakítások tekintetében. Kisebb sorozatú, de változatosabb termékportfóliójú üzemeknek – ahol ma falpanelt, holnap gerendát vagy speciális elemeket gyártanak – a P7-es táblarendszer jobban illeszkedik, mint a kötöttebb E9-es sor.
Az S5 extruderes rendszer huzalt előfeszített üreges padlólapokhoz való, ahol az extruder az öntőágy teljes hosszán végighúzódva folyamatosan adagolja és tömöríti a betont. Ez a megoldás különösen ott előnyös, ahol nagy mennyiségű, szabványosított padlólap gyártása a cél, és ahol a vágógép utólag, a kikeményedés után szeli szét a kívánt hosszra az elemeket.
Mikor éri meg az E9-es teljesen automatizált sor?
A teljes automatizálás akkor éri meg gazdaságilag, ha a napi gyártandó elemmennyiség elég magas ahhoz, hogy az automata zsaluzó és a szoftveralapú gyártásirányítás ciklusidő-megtakarítása valóban kifizetődjön. Ha az üzem naponta 20–30 különböző méretű elemet gyárt kis darabszámban, az automata zsaluzó előnye csökken, mert az átállási idő arányosan magas. Ha viszont napi több száz azonos vagy hasonló elem készül, a kézi zsaluzással szemben az automata rendszer gyorsan megmutatja az előnyét.
Az automatizálás másik nagy értéke a minőség konzisztenciája. Emberi hibából adódó zsaluzási eltérések, nem egyforma betonöntés vagy ingadozó érlelési idő mind hatással van a kész elemek pontosságára. Egy automata rendszerben ezek a változók nagyrészt kizárhatók – és ez különösen ott fontos, ahol a megrendelő szigorú mérettűrést ír elő, például előfeszített gerenda-gyártásnál vagy statikailag kritikus falpaneleknél.
A belső anyagmozgatás az a pont, ahol sok beruházó alábecsüli a szükségleteket
Az előregyártó sor tervezésénél a legtöbb figyelmet általában az öntőgép és a zsaluzó kapja. A belső anyagmozgatás – az E9 szállítókocsi, a vagon, a Lift E9, az emelőbilincsek és az emelőgerendák – viszont könnyen háttérbe szorul a beruházási tervekben, holott a sor folyamatossága rajtuk múlik.
Ha az öntőasztalok mozgatása szűk keresztmetszet, vagy ha a kész elemeket nem lehet elég gyorsan és biztonságosan kivinni az érlelő területről, az egész ciklus lelassul – függetlenül attól, hogy milyen gyors az öntőgép vagy az automata zsaluzó. Ezért az anyagmozgatási rendszert a gyártósorral párhuzamosan kell megtervezni, nem utólag hozzáigazítani.
Az érlelő kamra nem kiegészítő – a kapacitás egyik kulcsa
Az érlelő kamra sokszor az egyik leginkább alulbecsült eleme az előregyártó sornak. A beton érlelési ideje és hőmérsékleti profilja közvetlenül befolyásolja, hogy naponta hány ciklust lehet lefuttatni. Ha a kamra kapacitása nem elég, az öntősor várakozni kénytelen – és minden várakozó óra elveszett kapacitást jelent.
A megfelelően méretezett, hőmérsékleti profilt pontosan tartó érlelő kamra nemcsak a ciklusidőt rövidíti, hanem a betonminőséget is stabilizálja. A korai szilárdság elérése lehetővé teszi, hogy az elemeket hamarabb emeljék ki a zsaluból, ami szintén a ciklusidőt javítja.
A Komponent előregyártó gépek kínálatában az Elematic E9, P7 és S5 rendszer valamennyi főbb komponense megtalálható, az automata zsaluzótól az érlelő kamrán és a vágógépen át az anyagmozgató kocsiig és az emelőgerendákig. A rendszer előnye pontosan az, hogy nem egyedi gépeket kínál, hanem egy összehangolt gyártási láncot – ahol a beruházás értékét az egyes elemek egymásra épülése adja meg.
Az előregyártott betonelem-gyártásba való beruházás komoly döntés, amelynek megtérülése a megfelelő rendszer megválasztásán és az összehangolt gyártási lánc helyes megtervezésén áll vagy bukik. Akinek sikerül ezt az első körben jól csinálni, az nemcsak gyorsabb és pontosabb gyártást kap, hanem egy olyan rendszert, amelyik hosszú távon is kiszámíthatóan üzemel.